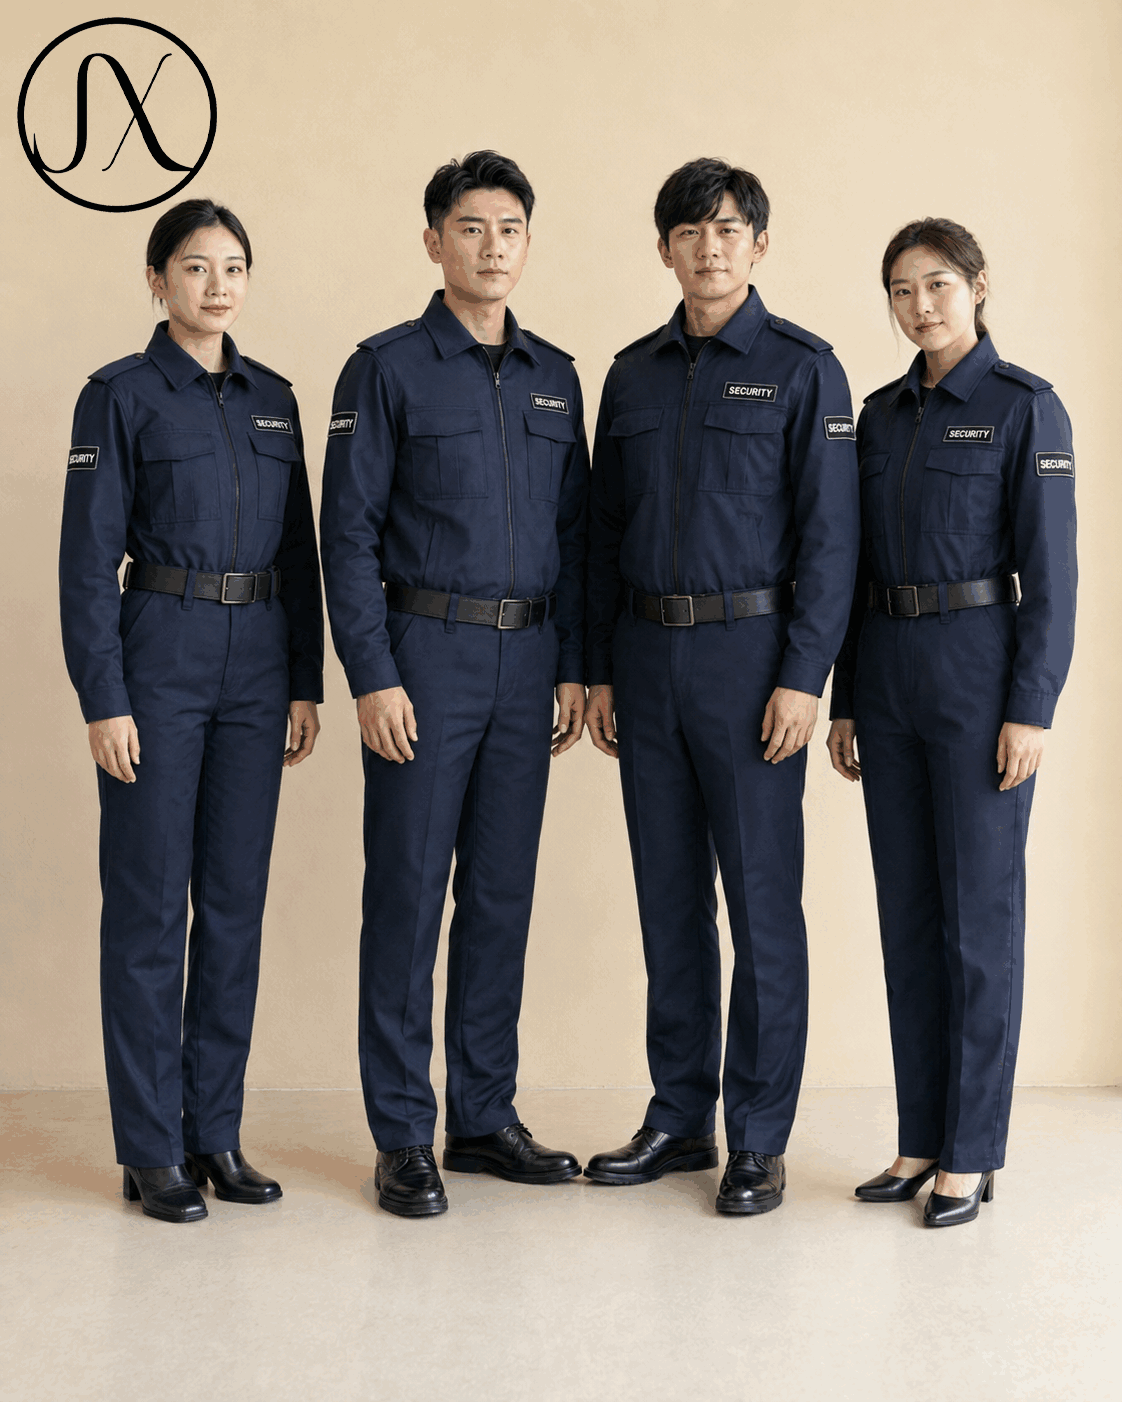
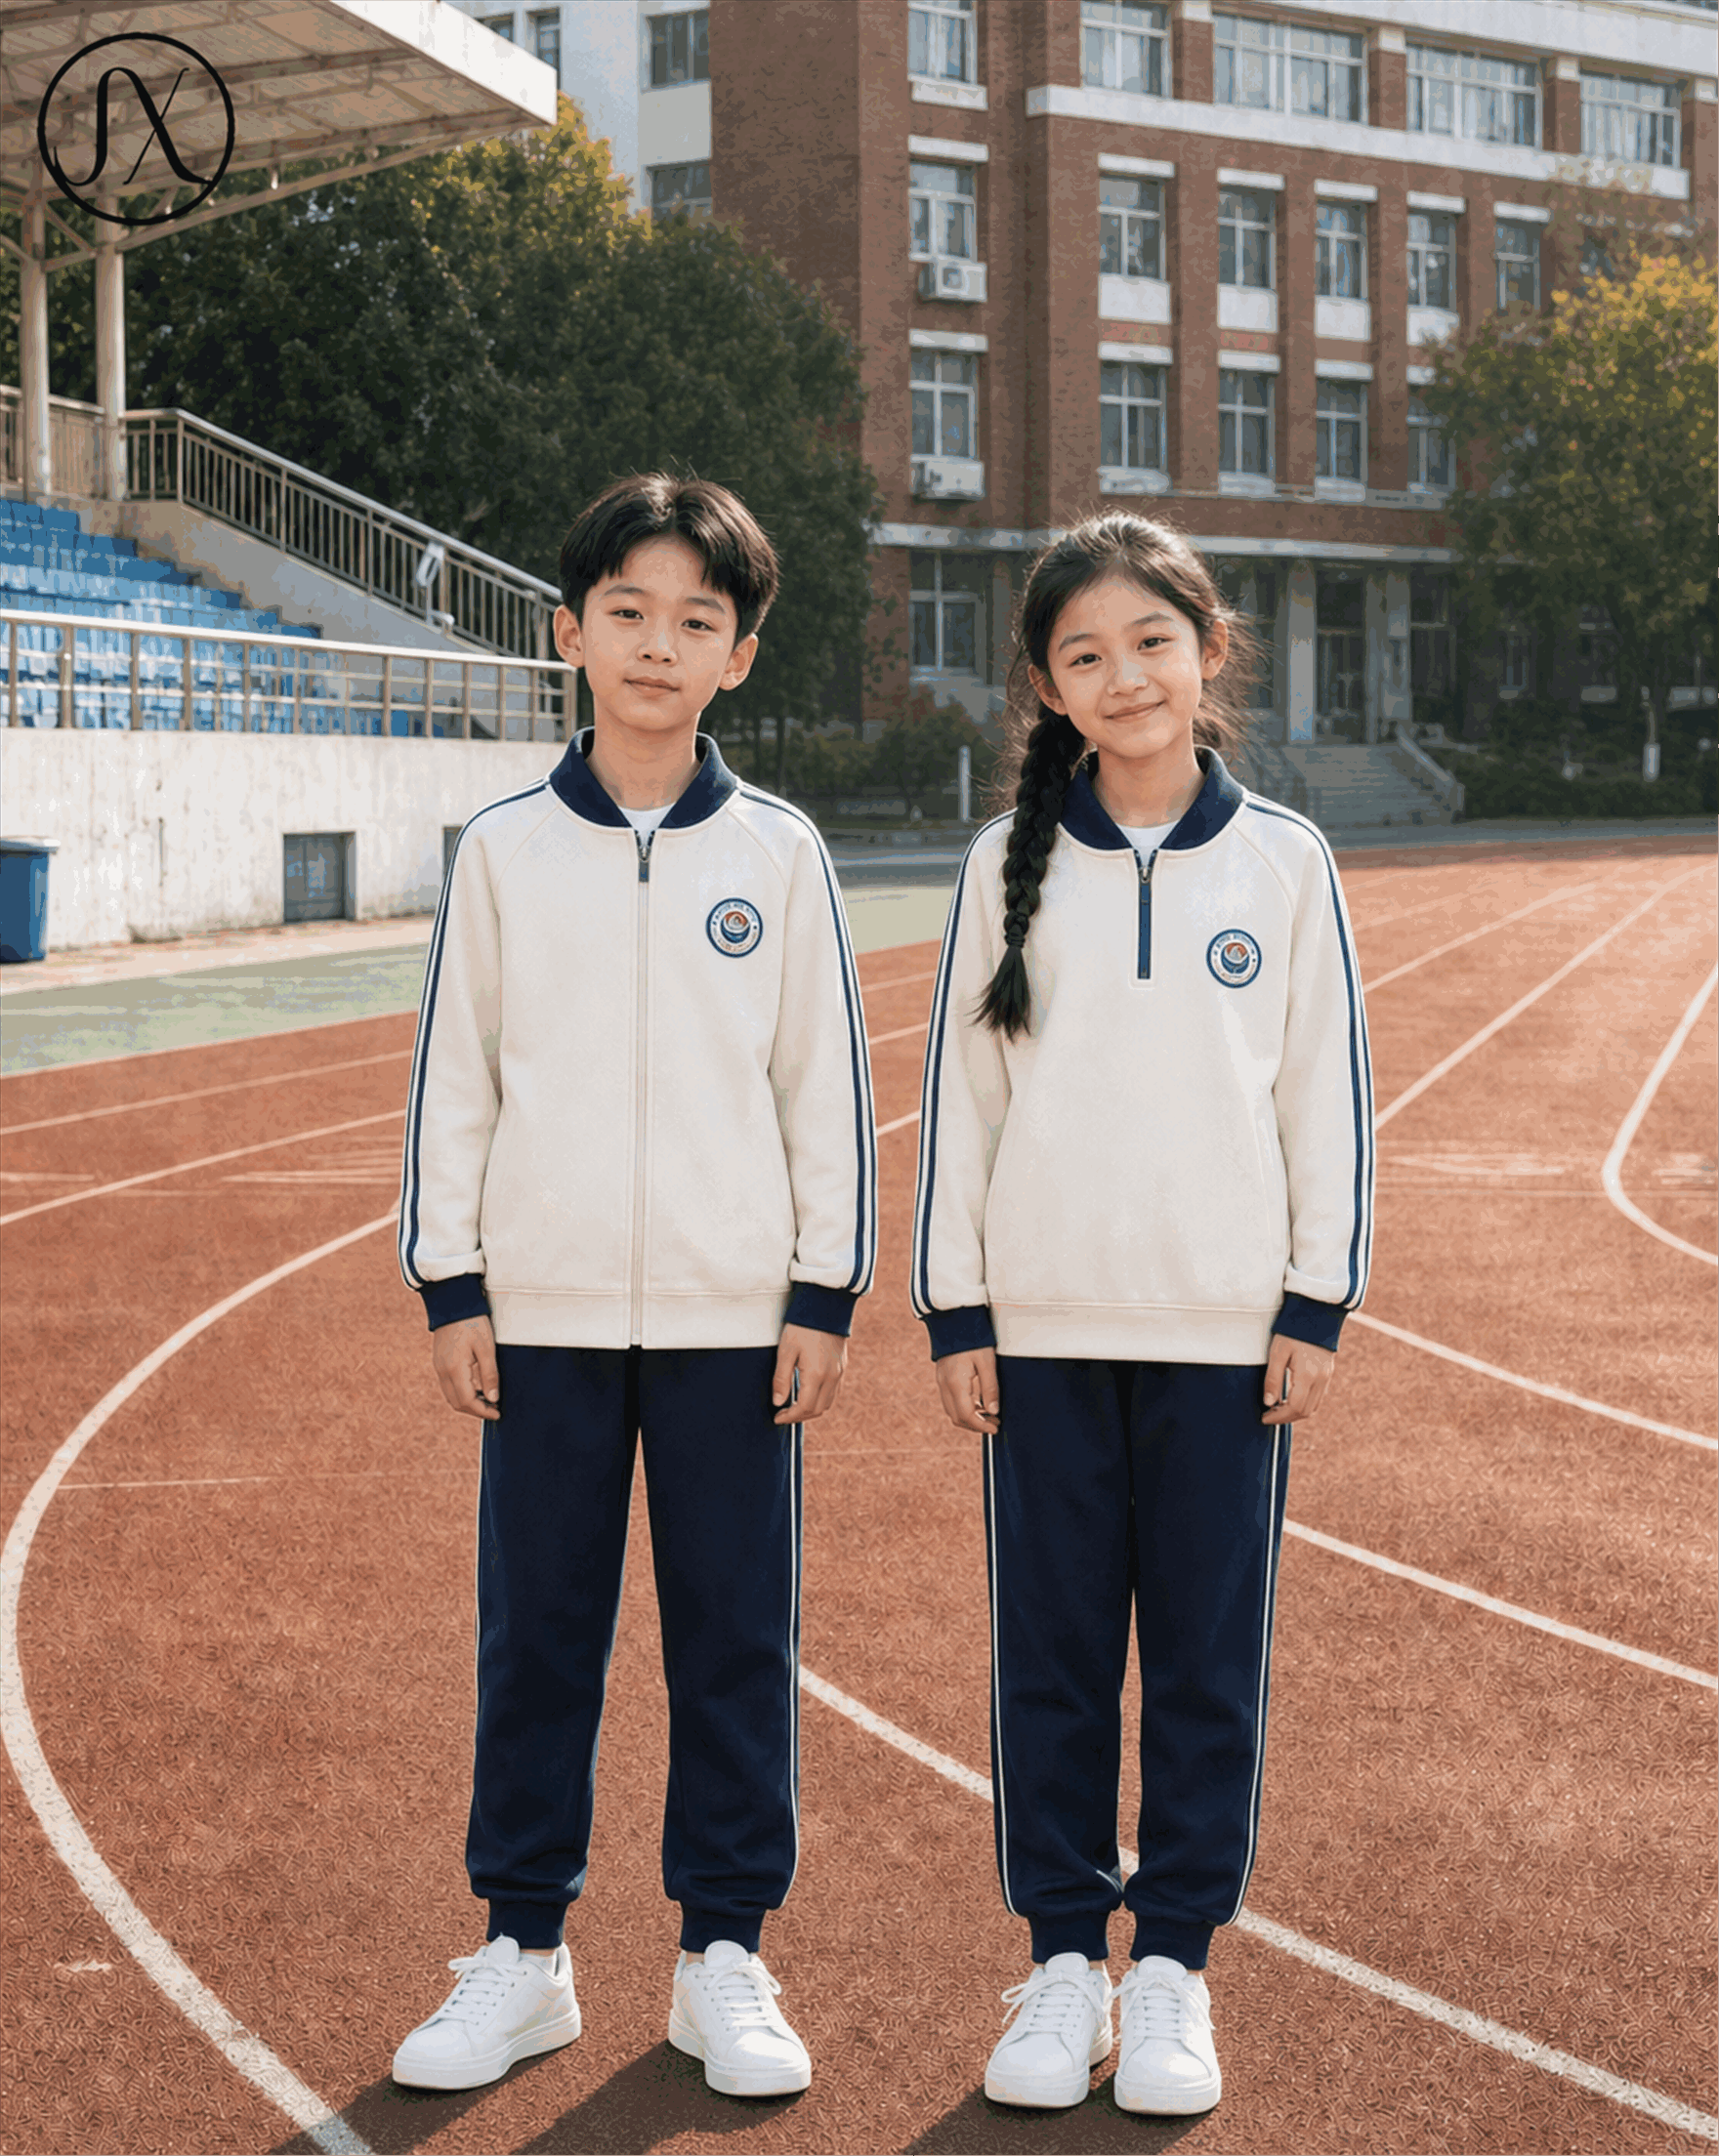
在珠三角地区的纺织产业版图中,惠州凭借完善的供应链优势,已成为校服定制的重要基地。然而,面对学校下达的动辄数千件甚至上万件的大批量订单,颜色一致性往往是引发投诉的最大痛点。一套校服,关乎学生集体的形象统一,也关乎学校管理的严肃性。对于惠州本地的校服定制厂家而言,控制大批量订单色差不仅仅是技术问题,更是一场关于供应链管理、工艺精度与质量控制的系统性工程。以下是控制色差问题的核心实务指南。
色差的产生,首责在于面料。不同批次的布料即使来自同一家印染厂,其染料配方、煮练程度及烘干条件的细微差别,都会导致光谱反射率的不同。因此,厂家必须在采购环节实施严格的“同缸号”管理制度。这意味着,整单校服所需面料,原则上必须由同一个染色缸号提供。若因订单量过大确实需要分缸染色,采购部门需提前介入,协调染厂预留色差过渡方案,并要求供应商提供详细的《缸号色差分析报告》。此外,利用数字化管理系统,为每一卷布料赋予唯一的 RFID 标签,确保裁床排版时不会误用异色批次,从源头杜绝混布风险。
大货生产不能仅凭照片或设计图稿,必须确立不可篡改的物理标准。在量产前,务必制作完整的产前大样,并由校方代表签字封存。该样本不仅用于留档,更要在后续生产中作为唯一比对依据。鉴于人眼对不同光线的敏感度存在差异,传统的自然光检查极易导致误判。建议厂家在展厅与质检区配备国际标准的对色灯箱,涵盖 D65、TL84 等多种光源。确认环节应在不同光源下反复比对,特别是针对深蓝色、藏青色等容易产生冷色调偏差的颜色,需确保在所有模拟光环境下均无明显色温漂移,以此确立最终的“颜色基准”。
进入裁剪与缝制环节,色差控制重点转向辅料与整体成品的感知。许多厂家忽略了拉链、纽扣、橡筋等辅料的色差问题,这些点缀物若颜色不一,会形成强烈的视觉干扰。厂家应建立辅料专库,严格执行“专料专用”,禁止将其他订单的库存辅料混入本校服项目。同时,印花工艺的温湿度控制至关重要。惠州气候湿热,车间湿度若超标,会导致部分水性印花墨色发散或干燥不均,进而影响色牢度与光泽感。生产过程中,技术人员需每隔两小时巡检一次印台墨量与网版压力,确保整批订单的工艺曲线高度重合。
依赖老工人的肉眼判断已无法满足现代品控要求,分光测色仪的引入是控制色差的利器。工厂质控部应配置专业级测色仪,将颜色数据转化为 Lab*三维空间坐标。通过计算样本与大货之间的 Delta E 差值来判定是否合格。行业通用标准中,Delta E 小于 1.0 视为无色差,1.0 至 1.5 为极限允许范围,超过此值则视为不合格品。建议厂家将 Delta E 阈值写入企业内控标准,并在出货前对所有主色调面料进行全检抽样。这种数据化的反馈机制,不仅能快速剔除不良品,还能帮助工厂在下一轮生产中精准修正染色液比例。
最后一道防线在于仓储与物流。布料与半成品若长时间暴露在强光或潮湿环境中,会发生氧化黄变或吸潮褪色。惠州本地工厂在储存区域应设置避光仓,并加装除湿设备,保持相对湿度在 50% 至 60% 之间。成品出库时,建议使用防静电屏蔽袋进行独立封装,避免运输过程中的摩擦起电吸附灰尘造成视觉脏污。物流发货前,需随机抽取包裹进行开箱复核,确保包装完好且无因挤压导致的局部色偏。
综上,校服定制中的色差控制是一项环环相扣的系统任务。它要求厂家在采购端严控缸号,在生产端固化参数,在质检端量化数据,在流通端保护环境。此外,还需建立顺畅的沟通机制,及时向校方报备可能的工艺变更。只有建立起这套严密的闭环管理体系,才能从根本上消除批量订单的颜色隐患,以无可挑剔的品质赢得市场的尊重与信赖,将“惠州制造”打造为校服行业的品质标杆,真正实现技术与服务的完美融合。
Copyright © 2024-2026
微信扫码添加我