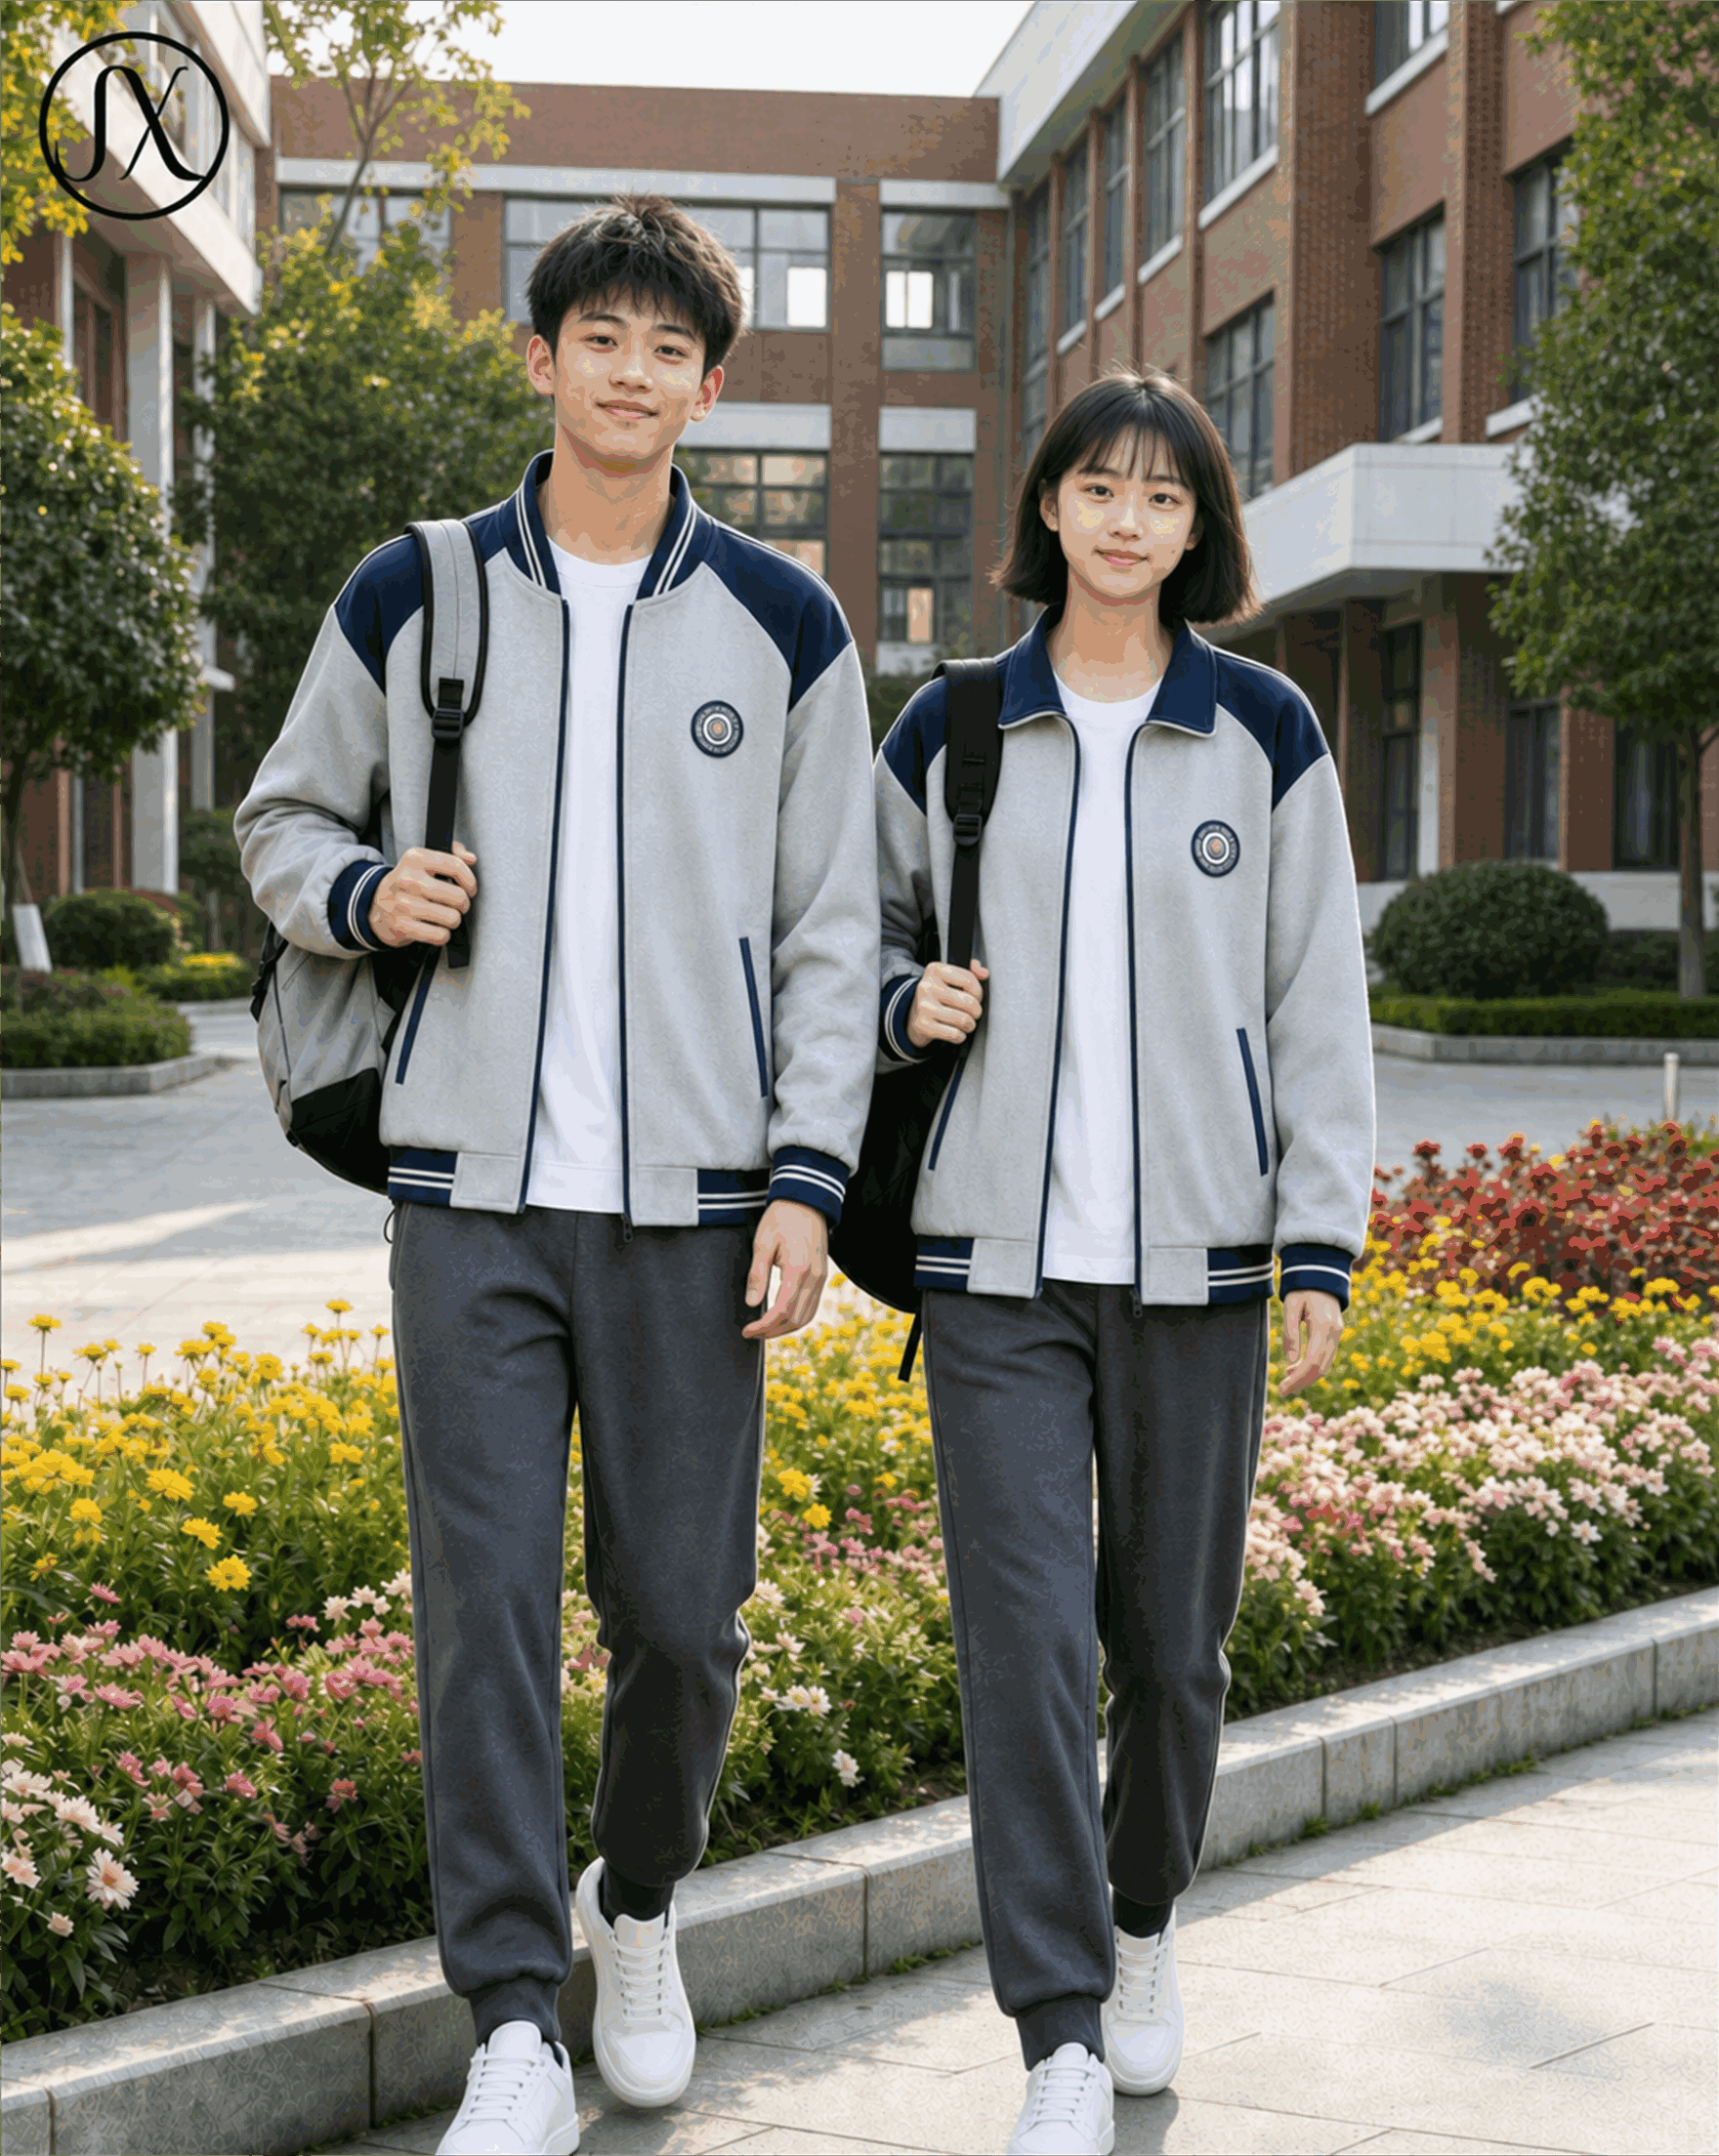
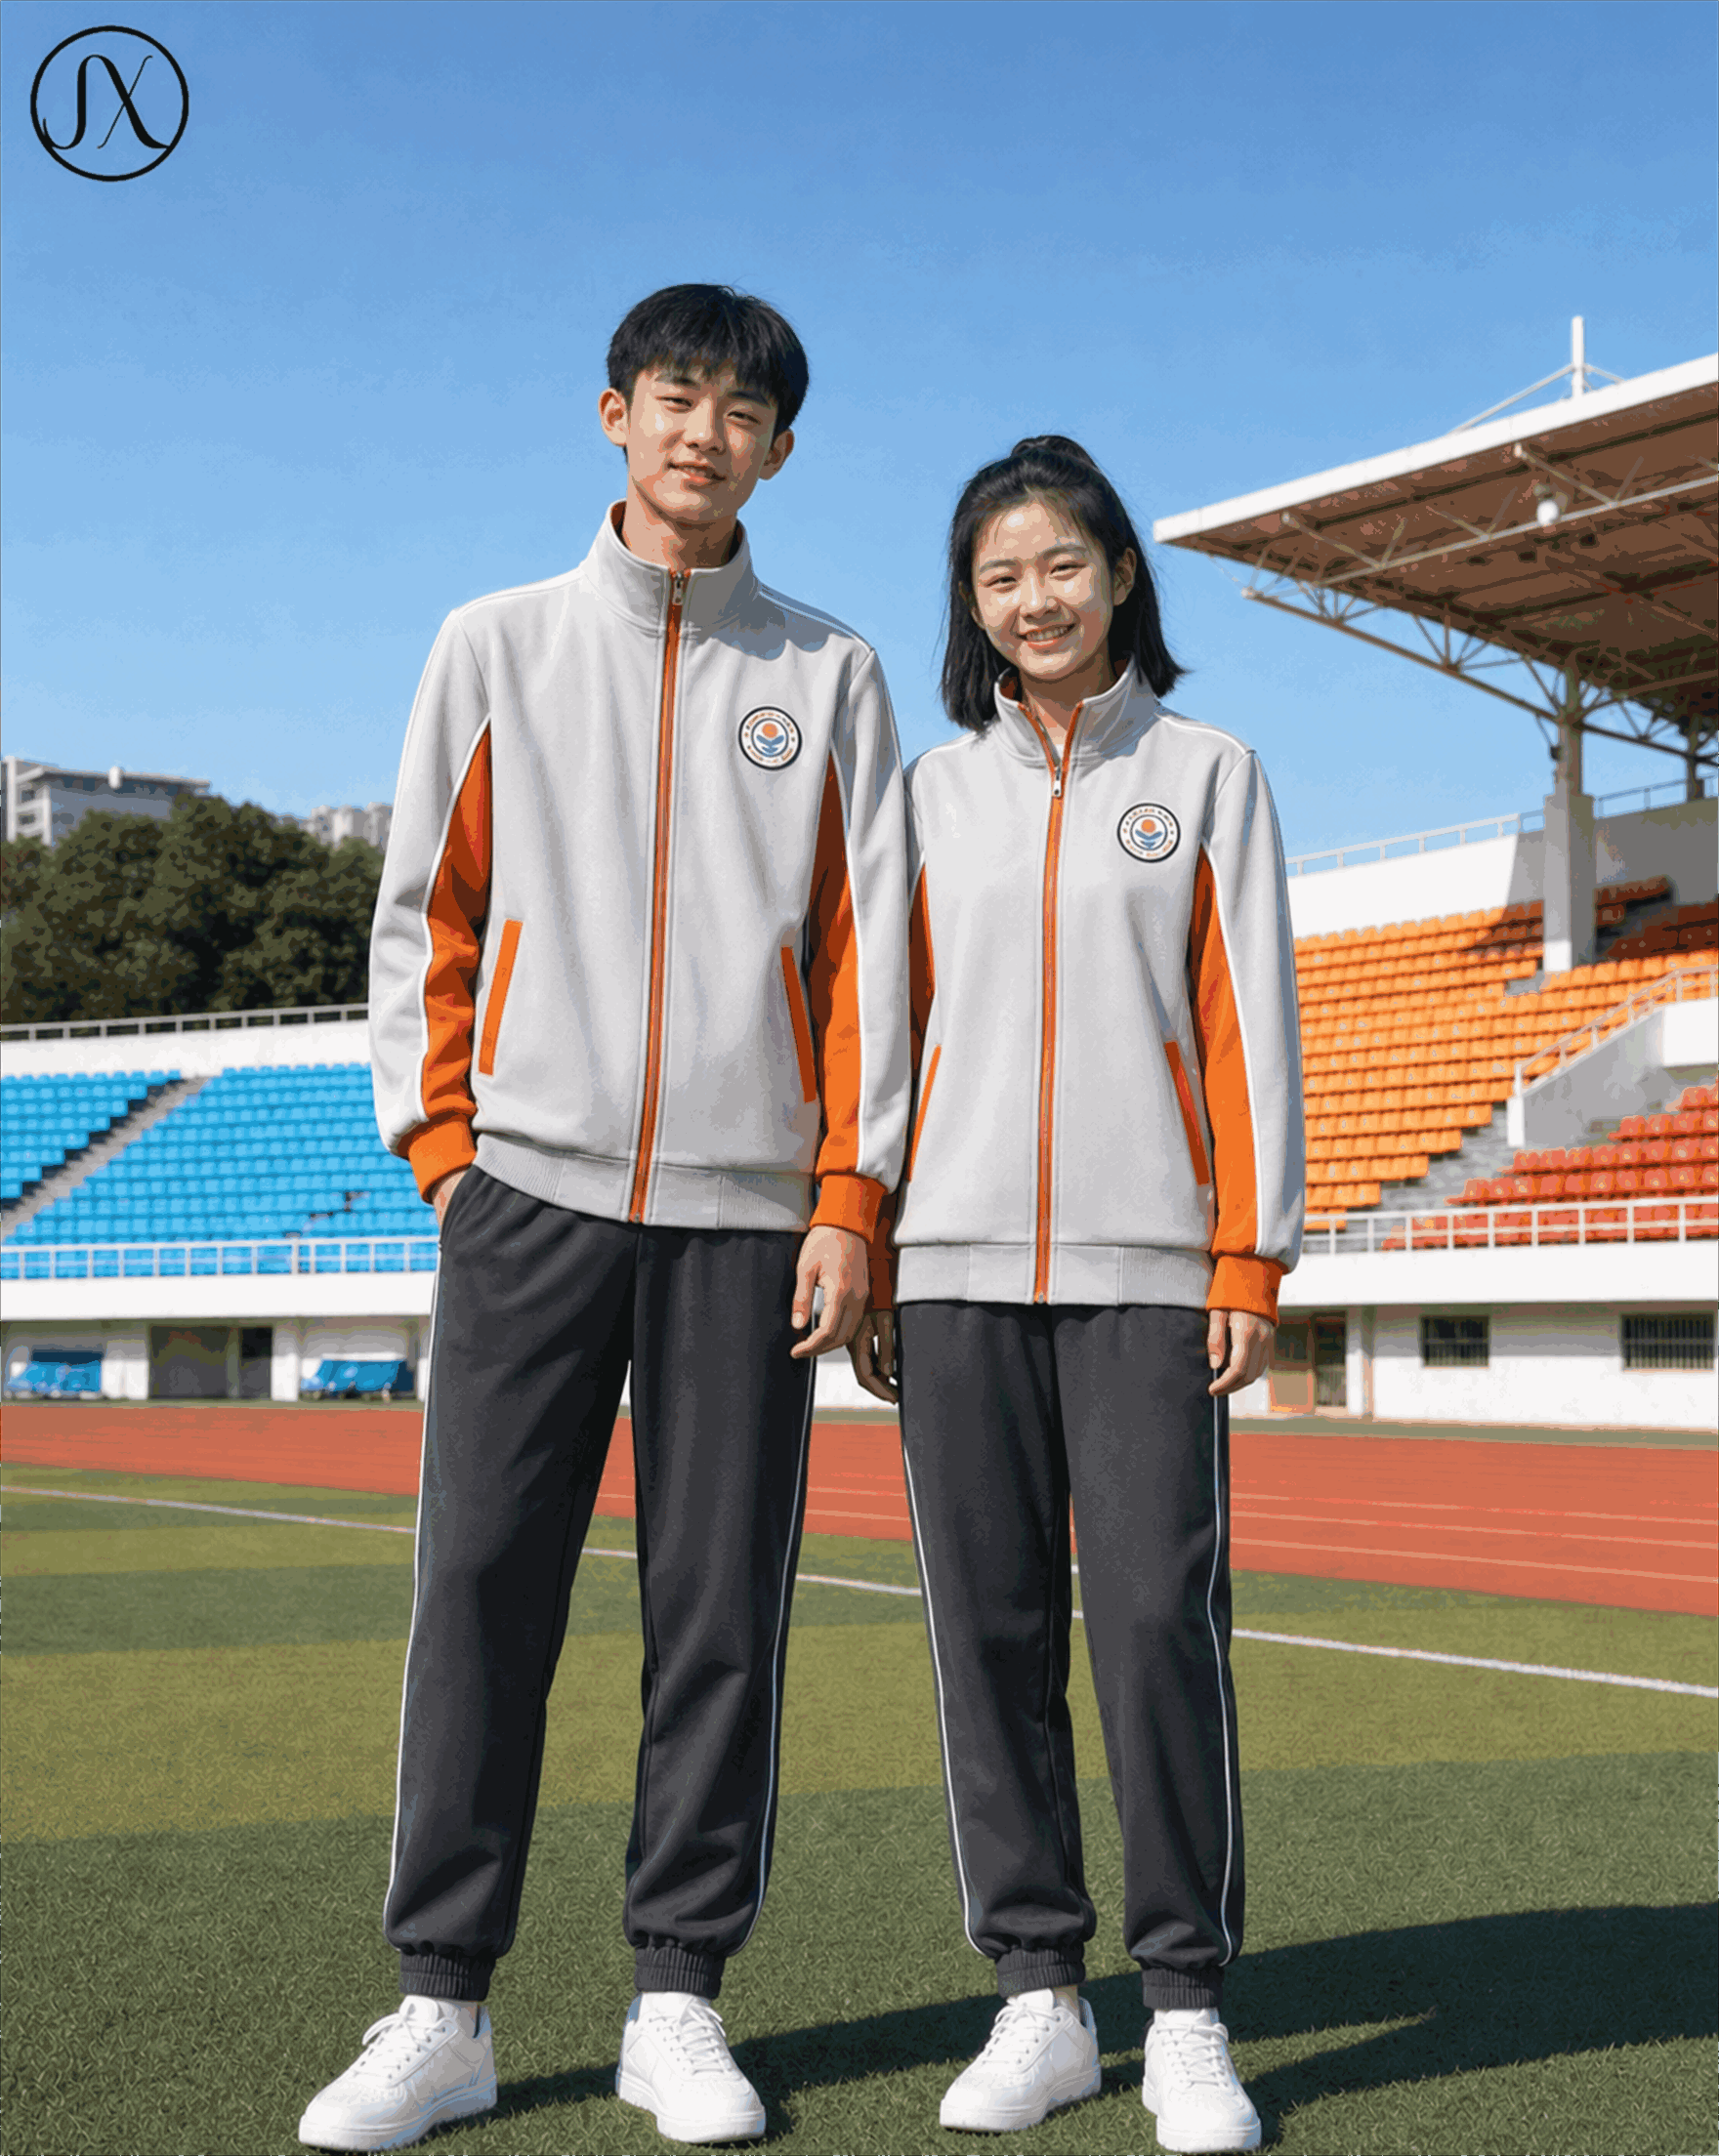
校服不仅是学生日常穿着的基础装备,更是校园文化建设的重要载体。在惠州地区,随着教育装备现代化建设的推进,校服团体采购规模日益庞大,订单量往往涉及数百甚至上千件。然而,由于校服生产涉及面料染色、logo 刺绣及图案印花等多个复杂化工与物理环节,一旦供应链拉长、分季节生产或跨年度补单,极易出现“同衣不同色”或工艺细节偏差的现象。这种批次间的不一致性不仅严重影响整体美观,破坏学校形象,还可能引发家长群体的信任危机。因此,构建一套严密且可执行的工艺管控方案,确保所有批次间的刺绣印花效果保持高度一致,成为惠州校服采购中的核心议题与实务难点。
保证一致性的绝对前提,是确立不可动摇的量化标准样本。在正式投产前,采购方必须与供应商达成“封样”协议,这不仅仅是简单的样品留存,而是技术参数的锁定。首先是面料管理,惠州周边的纺织产业链虽然成熟,但不同染厂的批间色差(缸差)难以完全避免。建议要求供应商在每匹布料上精确标注色号、缸号及生产日期,并预留足量的留样布不少于五米。针对标志图案的设计,严禁直接使用电脑屏幕显示的 RGB 颜色进行设计,因为显示器发光原理与织物反光原理完全不同。必须指定具体的潘通色号(Pantone),并将矢量设计文件转化为适合工业印刷的 CMYK 模式,同时提供高保真实物打样。
对于刺绣工艺,需在技术附件中明确线材的厂家、型号、粗细及针数密度(如每英寸针数),并规定底布张力参数;对于印花工艺,则需规定油墨的化学成分类型(如环保水浆或胶浆)及高温固化的具体温度曲线。所有的标准样本应由校方代表、家长委员会代表及供应商三方签字确认,一式三份分别封存于不同地点,任何后续生产环节的检测均以此为唯一比对依据,杜绝口头约定。
标准确立后,执行过程中的动态监控是确保质量不跑偏的关键。在批量裁剪与缝制前,务必严格执行“首件确认制”。即生产线启动后,第一件完工的成衣必须经过全项检验,核对面辅料的色牢度、绣花位置的坐标精度、印花的清晰度及附着力。若发现首件存在细微偏差,应立即停机调试机器参数,绝不可抱有侥幸心理盲目继续生产。针对大货生产,供应商应实施“分批流转记录表”,确保同一批次订单的面料严格来自同一缸号,避免因库存调配导致新旧布料混用,这是造成色差最常见的原因之一。
在刺绣与印花车间,建议使用配备自动送布机与标准化张力控制系统的设备,减少人工操作带来的随机误差。采购方可委派第三方专业质检人员不定期驻厂巡查,重点抽查半成品段的半成品状态,及时发现墨层厚度不均或跳针、浮线等潜在问题。此外,考虑到惠州气候湿热,建议在印花干燥环节增加红外固化监测装置,防止因水分残留导致后期颜色发暗或晕染。
成品入库前的验收环节,环境因素的标准化同样至关重要。人的肉眼对色彩的感知极易受光照环境影响,因此验收必须在专用的标准灯箱中进行。推荐采用国际通用的 D65 模拟日光冷光源,照度严格控制在 1500 至 2000 勒克斯之间,并定期校准光源衰减情况,以排除自然光波动带来的主观干扰。验收时,将待检校服与封样布置于同一光源下,对比距离应严格控制在 30 厘米至 50 厘米处,并从正面、侧面等多个角度观察色泽变化与纹理质感。
对于大面积拼接的校服款式,需特别注意侧光下的光泽度色差。建议引入分光光度计进行数据化检测,将测量结果录入系统,确保色差值(Delta E)不超过行业规定的容忍范围。一旦发现整批货物中存在肉眼可见的明显色差,应立即触发预警机制,暂停该批次发货,并要求供应商提供整改后的补样进行二次复核。
除了外观质量,包装与仓储的一致性与物流安全也不容忽视。惠州地处亚热带,空气湿度较高,部分印花产品如果处理不当容易受潮褪色。建议采用真空包装或密封防潮袋独立封装,并在包装箱内放置足量工业防潮剂。不同批次、不同年级的校服,外包装箱侧面需用醒目标签清晰区分色号版本与生产批次,防止出库发货时发生混装混淆,造成现场分拣困难。
最后,法律层面的约束是保障技术方案得以落实的基石。在采购合同的附加条款中,必须明确写入关于“色差公差范围”的具体指标。例如,明确规定成品面料色差等级不得低于灰色样卡 4-5 级,且同一批次内任意两件产品间的色差不允许超过 4 级。若因供应商工艺失控导致批次间严重不一致,应承担相应的违约责任,包括但不限于承担重新制作的所有费用、赔偿工期延误损失以及公开道歉。
同时,建立畅通的信息共享沟通机制。供应商在生产的关键节点(如染色液配制完成、印花前测试、大货上线前)应主动拍摄高清照片或录制视频反馈给采购方备案,实现全流程信息共享,将质量问题消灭在萌芽状态。通过上述实务指南的系统化落实,可有效降低沟通成本,提升采购透明度与满意度。只有将技术参数与管理规范深度融合,才能打造出真正经得起时间考验的精品校服,让孩子们在校园中展现出整齐划一、朝气蓬勃的精神风貌。这不仅是对产品质量的庄严承诺,更是对教育责任与社会价值的深刻坚守。
Copyright © 2024-2026
微信扫码添加我