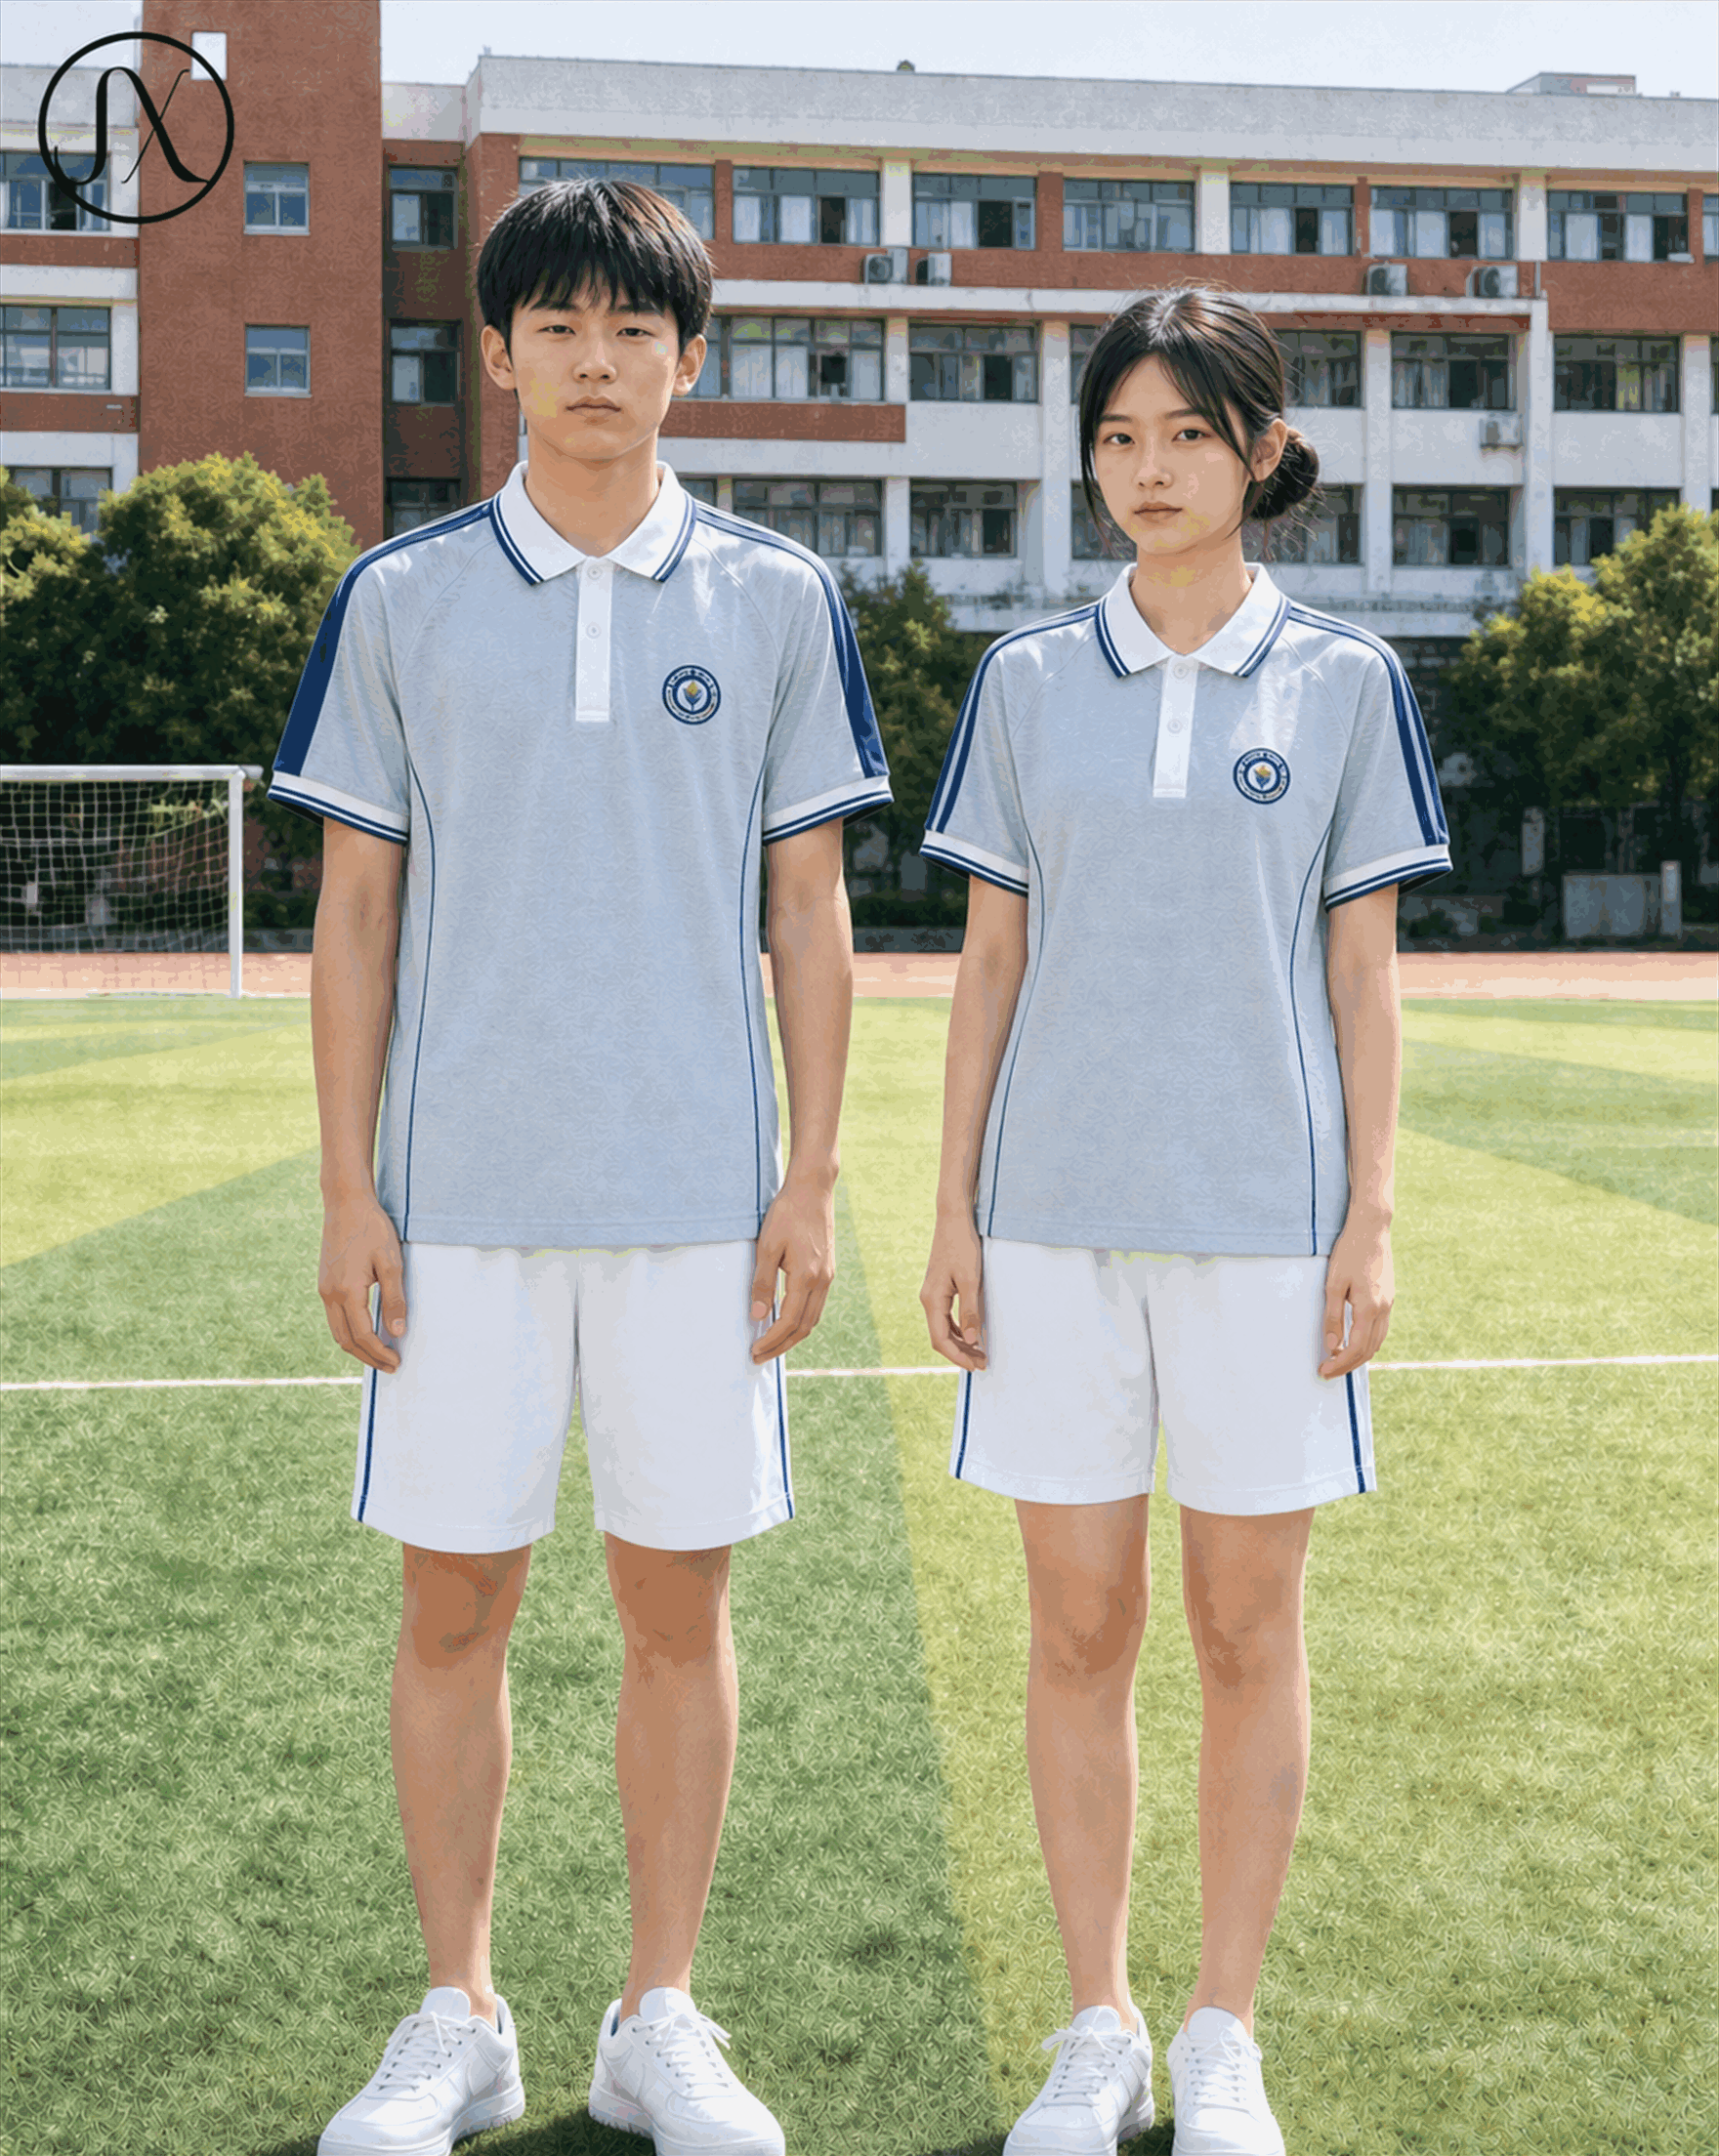
校服作为展现学校精神风貌的重要载体,其品质细节直接关系到学生的穿着体验与学校的整体形象。在惠州地区,随着教育资源的整合与规模化办学的推进,中小学校服的批量采购需求日益增大。然而,大批量生产中的色差问题往往成为验收环节的痛点,不仅影响美观,更容易引发家长与学校的争议。如何在大规模工业化生产中实现色彩的均一性,成为采购方与供应商共同面临的关键课题。以下将从多个维度探讨控制大批量订单色差问题的实务指南。
首先,需明确色差产生的根源以对症下药。纺织品染整过程中,染料配方的微小波动、染色缸的温度差异、水质硬度的变化,甚至是原料批次不同导致的纱线底色差异,都可能累积成肉眼可见的区别。此外,缝纫线的颜色选择若与主面料不协调,也会在视觉上形成细微色差。观察环境的光源色温变化也是重要诱因,这是“同衣不同色”最常见的物理原因。因此,管控不能仅停留在成品阶段,而必须延伸至供应链的全流程。
这是控制色差的第一道防线。在合同签订前,校方应要求供应商提供符合国际标准的色板,如 Pantone 色卡或中国国家标准色卡。务必制作大货产前样(Lab Dip),并经双方签字封存作为“封样”。这份封样具有法律效力,是后续验收的唯一基准。值得注意的是,面料批次不可随意更换,同一订单应确保使用同一缸号的面料,避免因纱线来源、织造工艺或后整理工序不同而导致底色差异。对于惠州当地供应商,可要求提供面料检验报告,确保基础原材料的一致性。
在量产环节,建议实行严格的“分缸管理”,即同一颜色尽量由同一染色缸完成,避免不同缸之间的混合风险。若因产能限制必须多缸拼接,需在合同中明确约定允许的拼缸比例及拼接后的均匀度测试方法。同时,建立首件确认制度,每批次生产初期抽取样品进行比对,一旦发现问题立即调整工艺参数。对于惠州本地企业而言,利用地域优势,安排驻厂质检人员或第三方监理实时跟踪染整进度,能有效降低后期返工成本,确保生产过程中的温度与时间参数符合标准工艺单。
色差判定具有主观性,必须依赖客观工具消除人为误差。验收时必须使用标准光源箱,模拟国际标准光源(如 D65 daylight),彻底排除自然光或室内灯光偏色的干扰。依据 GB/T 250-2008《纺织品变色用灰卡评定》标准,通常要求同件产品不同部位或不同件之间色差等级不低于 3.5 级至 4 级。验收时采用“对折法”或并排法,将成品与封样在同一光源下紧密接触进行对比,严禁在不同光照条件下判定合格与否。建议引入专业检测机构出具第三方质检报告,为验收数据增加权威性。
法律约束是质量控制的保障。在采购合同中,应明确量化色差的具体指标,规定“任意两件同色衣物之间色差不得超过 3.5 级,且不得有明显拼接痕迹”。对于超出公差范围的批次,明确拒收权及赔偿方案,例如按比例扣款、无条件返修或承担二次加工费用。特别要注明由于色差问题导致的退换货物流费用由供应商全额承担。这不仅能督促供应商在生产端投入更多质量控制资源,也能在纠纷发生时为校方提供明确的维权依据,避免扯皮推诿。
沟通协作同样关键。建立定期的质量反馈机制,将验收中发现的问题分类汇总,与供应商召开复盘会议。对于惠州地区的校服生产企业,鼓励其参与行业技术交流,学习先进的配色与固色技术。通过长期的合作磨合,培养供应商的责任意识,使其明白色差不仅是质量问题,更是信誉问题。只有采购方与供应方目标一致,才能真正实现品质与美观的双重提升。
综上所述,控制惠州中小学校服大批量订单的色差问题,是一项涉及技术标准、生产管理、法律契约与沟通协作的系统工程。它需要采购方具备专业的识色能力,供应商拥有稳定的印染技术,以及双方严谨的配合。通过标准化封样、过程监管、规范验收及合约约束,可以最大程度减少色差带来的负面影响,确保每一套校服都成为惠州学子整齐划一的靓丽名片,真正实现校园文化建设的高标准要求。
Copyright © 2024-2026
微信扫码添加我